
卷板电机壳的材料的焊接性与铸造材料相比有何差异?
冶金纯净度决定焊接基础性能。卷板材料经轧制压缩和连续退火,硫磷含量控制在0.015%以下,氧化物夹杂尺寸不超过20μm,焊接热裂纹敏感性比铸件低60%以上。铸件因凝固偏析易在晶界富集低熔点共晶相,需严厉控制预热温度(通常比卷板高50-100℃)以避免液化裂纹。卷板的均质化组织使焊缝金属成分更稳定,合金元素烧损率低30%-40%。
热影响区行为差异明显。卷板母材的细晶组织在焊接热循环下晶粒长大倾向较弱,热影响区宽度通常为铸件的1/2-2/3。铸件焊接时热影响区易出现粗大魏氏组织,需采用脉冲焊接或激光焊等低热输入工艺控制。卷板的热导率比铸件高15%-25%,有利于焊接热量快速散失,降低变形风险,但也可能需适当提高热输入提升熔深。
焊接接头力学性能对比明显。卷板焊接接头的屈服强度可达母材的90%以上,延伸率损失不超过20%;而铸件接头因铸造缺陷的遗传效应,强度通常只有母材的70%-85%。疲劳测试显示卷板焊接接头在10^7次循环下的强度比铸件高40%-50%。但铸件可通过焊后热处理改善性能,而卷板焊后一般仅需消应力退火。
工艺适应性方面,卷板更适合自动化焊接。其尺寸公差小(±0.1mm)、表面光洁度高(Ra0.8-1.6μm),有利于激光焊和电子束焊等高精度工艺实施。铸件因表面起伏大,常需人工打磨焊道,且易产生气孔等缺陷。但铸件在异种材料焊接时选择面更广,如铸铁电机壳可采用镍基焊材匹配。
相关新闻
- 《月满华夏·家国同辉 | 双节共庆,感恩同行》
- 卷板电机壳由同心机械专业生产
- 中秋将至,提前祝大家中秋节快乐!
- 卷板电机壳温度的标准是多少度?
相关产品
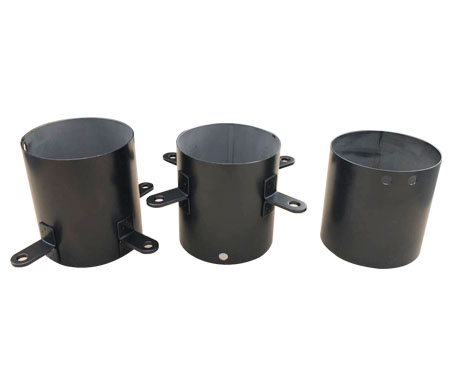
Φ160系列
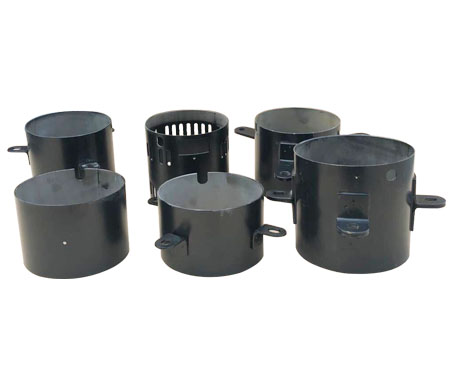
卷板机壳
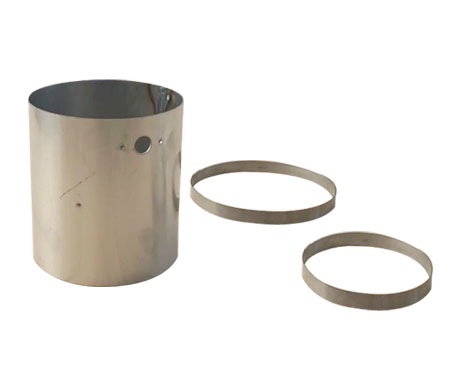
不锈钢机壳
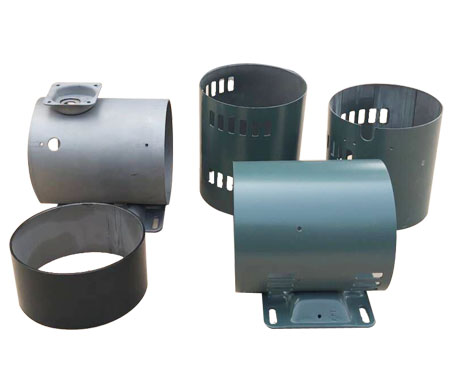
微电机机壳
铁制机壳
